étude de cas
Traçabilité aéronautique sur pièces courbes
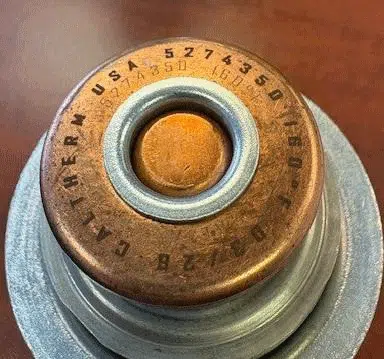
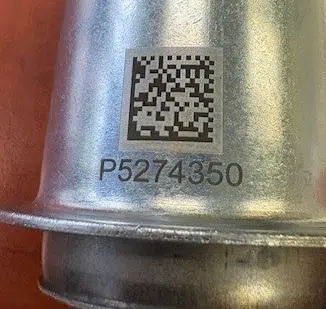
Marquage permanent et lisible sur de petits corps de vanne cylindriques, afin d’assurer la traçabilité interne et externe dans un environnement de production aéronautique.
Laser fibre 30 W pour un cycle de 5 secondes
La source de 30 W a été retenue pour tenir le temps de cycle de 5 secondes par pièce sur des composants en inox, en laiton et en cuivre.
Configuration rotative standard, sans développement spécifique
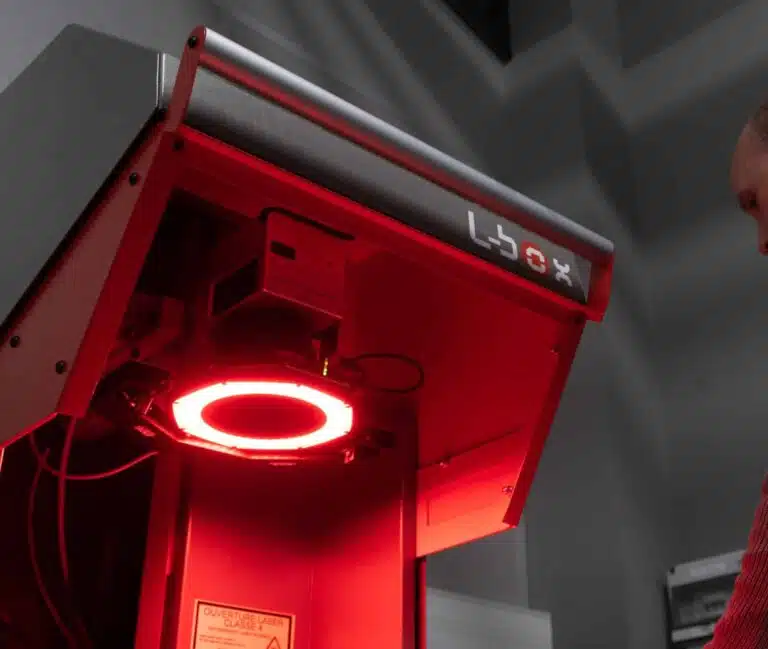
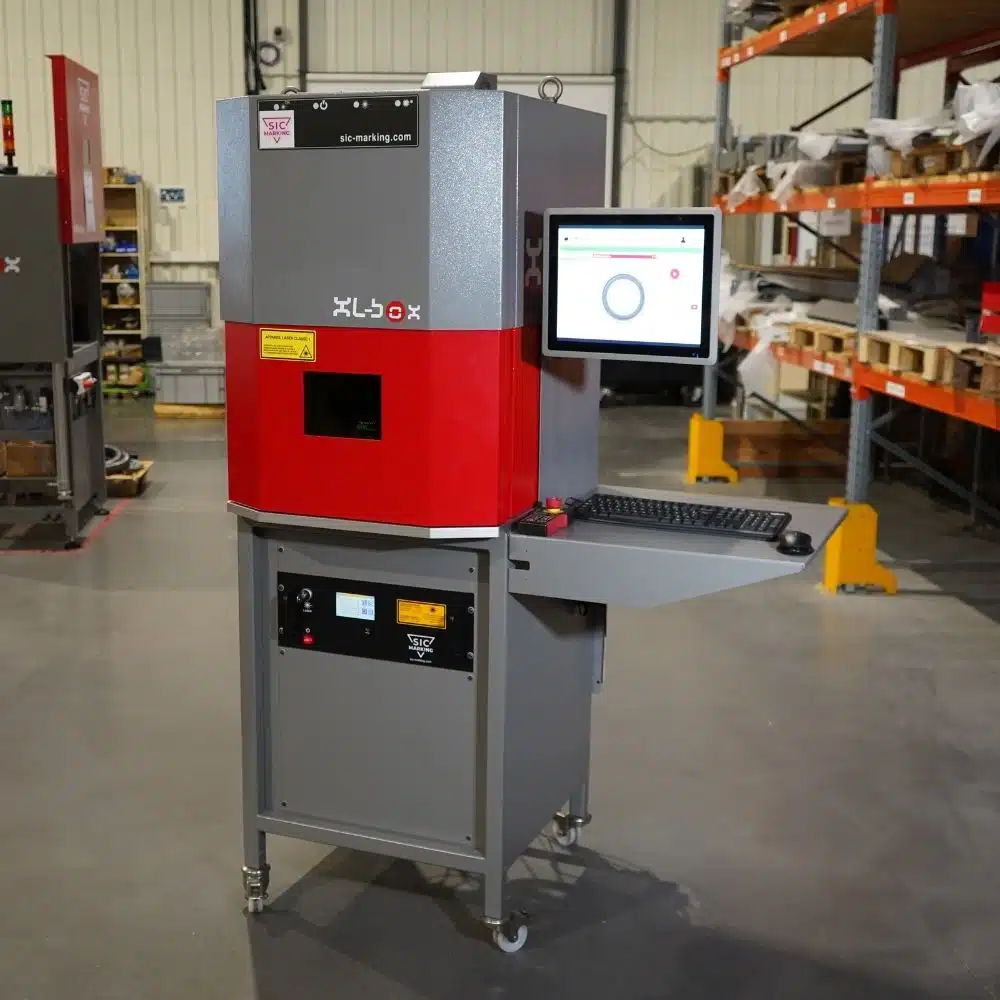
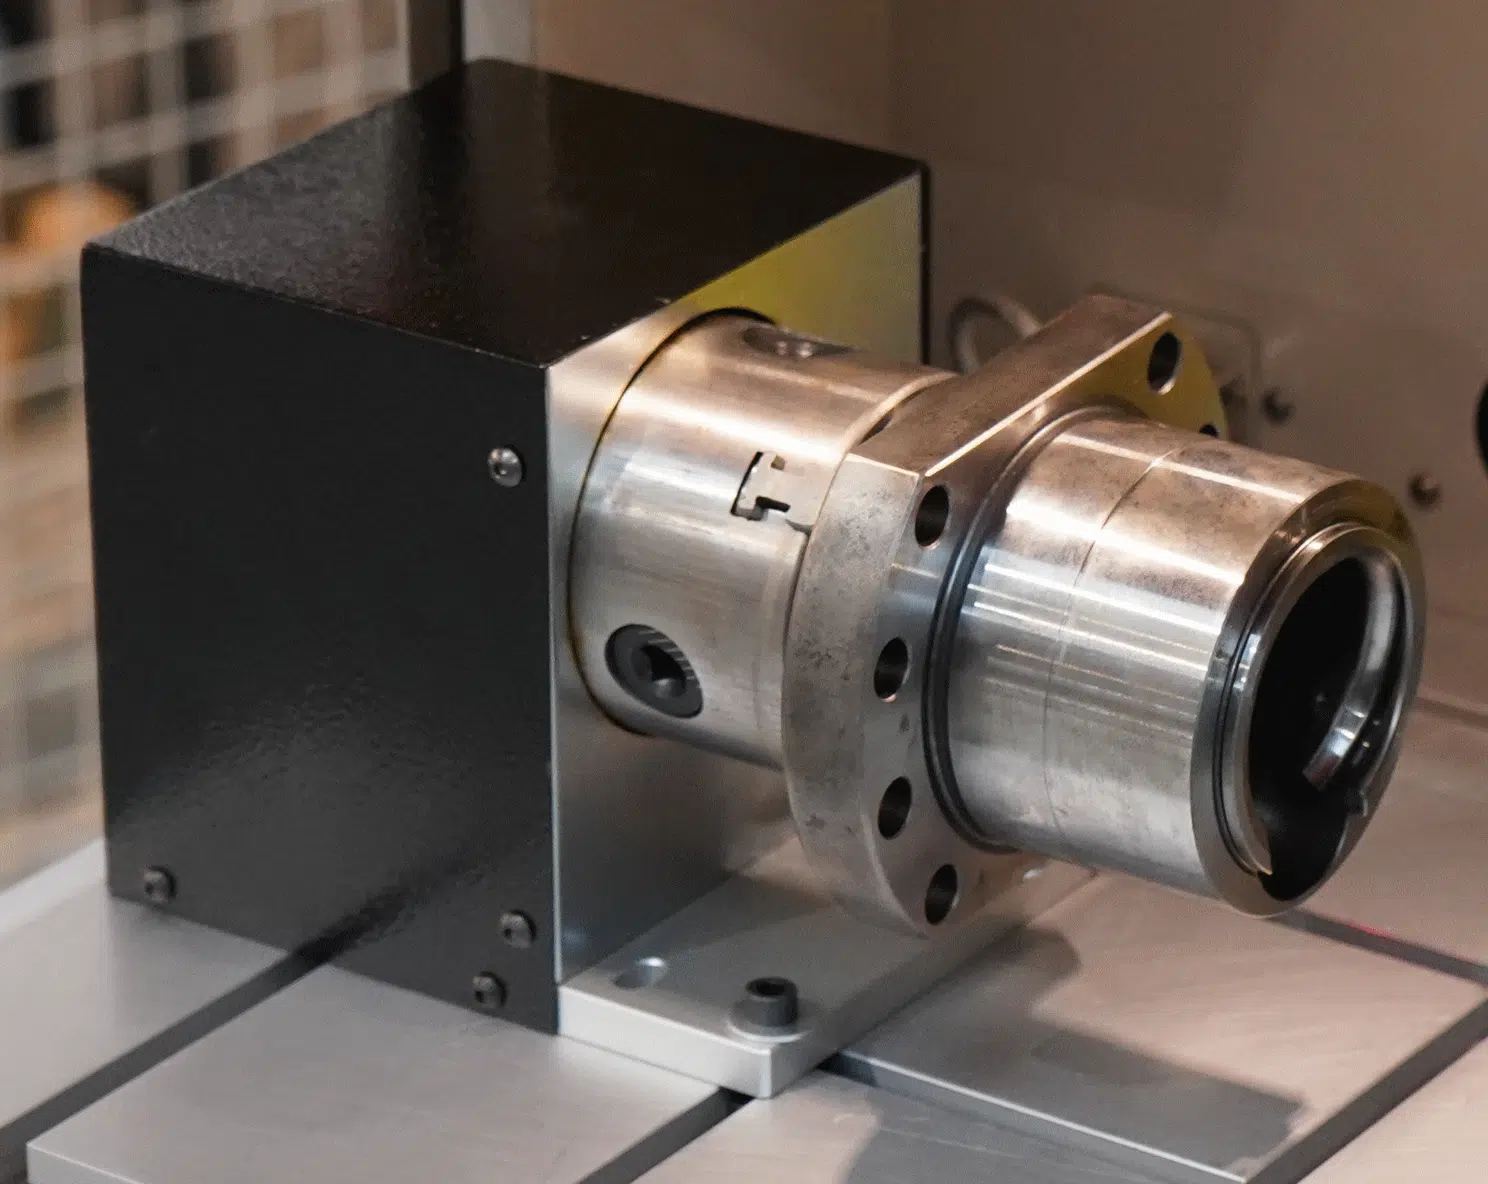
La XL Box EASY équipée d’un axe rotatif marque sur toute la circonférence des pièces rondes, à partir d’une configuration standard comprenant le posage sur châssis, une lentille de 254 mm et une aspiration des fumées.
Temps de cycle et qualité de marquage
Temps de cycle de 5 secondes atteint dès les premières séries de production, avec une qualité de marquage conforme sur les trois matériaux.
Le client fabrique des vannes thermostatiques de régulation de pression destinées aux systèmes de gestion thermique aéronautiques. Chaque corps de vanne doit recevoir un marquage permanent et lisible comportant le numéro de série, le numéro de gamme et le nom de l’entreprise. Ces marquages assurent à la fois la traçabilité de production en interne et l’identification externe pendant toute la durée de service de la pièce, et permettent notamment de remonter d’un défaut de fabrication jusqu’au lot de production concerné.
Le procédé de marquage précédent ne permettait plus de suivre la cadence exigée. La production fonctionne en 3×8, avec un seul opérateur par équipe, dans un environnement de fabrication propre. Toute solution de marquage devait fournir des résultats constants à un rythme de 5 secondes par pièce, sans complexifier le travail de l’opérateur.
La difficulté principale était d’ordre géométrique : les corps de vanne sont de petites pièces rondes à surface extérieure courbe. Obtenir à grande cadence un marquage net et lisible sur une surface cylindrique, sur de l’inox à l’état fini, tout en traitant des composants en laiton et en cuivre sur la même ligne, exigeait une solution capable de gérer à la fois la courbure et la diversité des matériaux sans dégrader la qualité ni le temps de cycle.
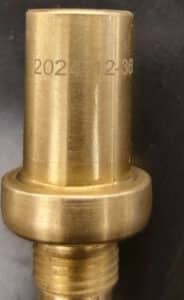
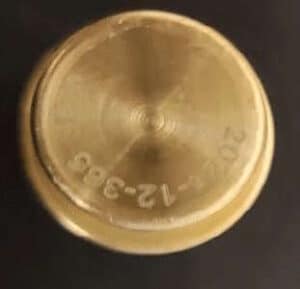
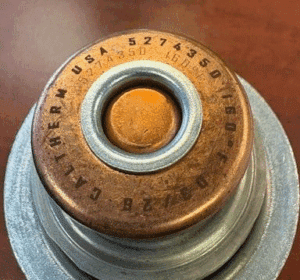
Les corps de vanne sont de petites pièces cylindriques. Marquer une surface courbe avec une configuration laser à champ plan signifie que le point focal se décale à mesure que la géométrie s’incurve, ce qui produit des caractères irréguliers ou illisibles. Pour ce type de pièce, un axe rotatif est indispensable pour marquer l’ensemble de la surface de la pièce
La ligne de production traite trois matériaux : l’inox, le laiton et le cuivre. Chacun absorbe l’énergie laser différemment ; SIC MARKING a donc dû définir et fournir des paramètres de marquage adaptés à chaque matériau afin de garantir une qualité de marquage constante sur toute la gamme de pièces.
Le procédé est conduit manuellement, avec un seul opérateur par équipe en 3×8. La configuration devait rester suffisamment simple pour produire des résultats répétables, quel que soit l’opérateur au poste.
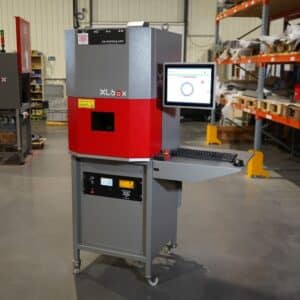
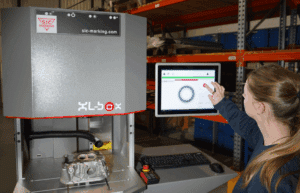
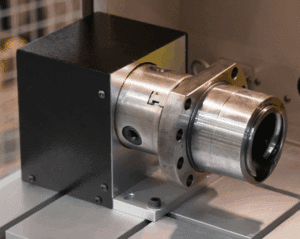
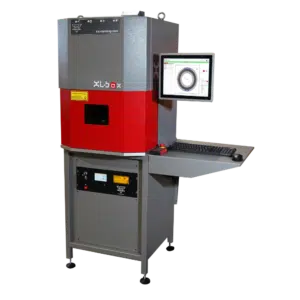
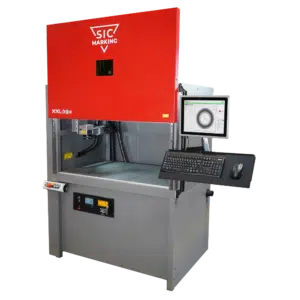
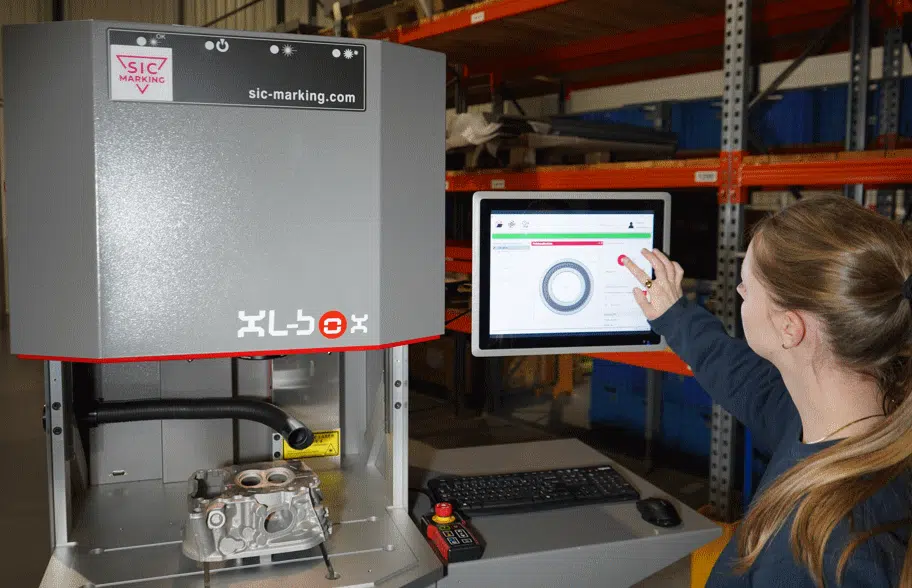
SIC MARKING a préconisé la XL Box EASY équipée d’une source laser fibre de 30 W, associée à un axe rotatif, à un posage dédié sur châssis et à une lentille de 254 mm de focale. Une unité d’aspiration Fumex a été intégrée pour préserver la qualité de l’air dans l’environnement de production propre.
La source de 30 W a été choisie spécifiquement pour respecter l’exigence d’un temps de cycle de 5 secondes.
L’axe rotatif permet au système de marquer sur toute la circonférence du corps de vanne.
La lentille de 254 mm offre un champ de travail adapté aux petites dimensions des pièces et à la taille de caractères requise pour un contenu alphanumérique lisible. L’ensemble de la configuration repose sur du matériel standard, assemblé à partir de la gamme existante de SIC MARKING et adapté aux besoins de posage du client, sans développement spécifique.
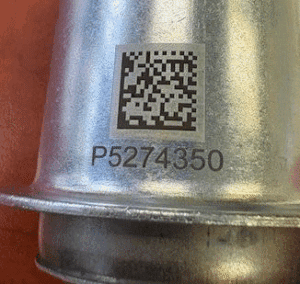
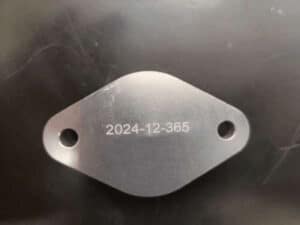
Le système a atteint le temps de cycle cible de 5 secondes par pièce dès les premières séries de production. La qualité de marquage a satisfait aux exigences de lisibilité des numéros de série, des numéros de gamme et de l’identification de l’entreprise, sur les corps de vanne en inox comme sur les composants en laiton et en cuivre.
SIC MARKING a fourni les fichiers de marquage et les paramètres laser adaptés à chaque matériau, afin que le client puisse démarrer la production avec une configuration validée plutôt que de consacrer du temps à développer ses paramètres en interne.
Chaque pièce porte désormais une identification permanente qui sert à la fois au suivi interne des défauts de fabrication et à la traçabilité externe tout au long du cycle de vie du produit. La configuration standard, exploitée manuellement en 3×8, délivre des résultats répétables sans réglage dépendant de l’opérateur. Les rapports de marquage sur échantillons et les photographies de pièces documentés lors de la qualification ont confirmé que la qualité de marquage et la cadence de production respectent les spécifications définies.
nos solutions
Découvrez nos produits
Découvrez nos équipements phares de marquage laser, micro-percussion ou rayage, parmi nos Machines portables, Modules intégrables sur lignes ou Stations de marquage autonomes.

Vous souhaitez en savoir plus ?
Contactez-nous !