Le marquage laser avant traitement industriel : garantir la lisibilité et la traçabilité
Le problème n’est pas de marquer mais de rester lisible après traitement
Cataphorèse, peinture, grenaillage, sablage, traitement thermique, usinage, phosphatation : chaque traitement aval agresse le marquage à sa manière. Un revêtement le recouvre, un grenaillage le martèle, un usinage le retire, un traitement thermique en détruit le contraste.
La traçabilité exige pourtant que le code reste exploitable après ces étapes, parfois jusqu’au client final.
Le marquage laser répond à cette contrainte. Sans contact et sans consommable, il s’adapte à une large variété de matériaux et de cadences de production. Surtout, selon les paramètres utilisés, il permet de produire des marquages aux caractéristiques physiques très différentes, ce qui le rend compatible avec la plupart des traitements industriels.
Tous les marquages laser ne se valent pas : Un même laser produit des marquages aux propriétés physiques très différentes selon les paramètres utilisés : profondeur, relief, type d’interaction avec la matière. Face à un traitement aval donné, certains marquages résistent, d’autres disparaissent.
Le résultat ne dépend pas uniquement du laser : Un même laser produit des résultats très différents selon la méthode de marquage employée. C’est la combinaison de l’équipement et de la méthode qui détermine si le marquage survivra au traitement que la pièce va subir.
Traçabilité interne ou complète : deux besoins de marquage laser après traitement
Disparaître ou survivre : deux besoins opposés, parfois sur la même pièce :
Traçabilité interne : le marquage laser sert pendant la fabrication, puis doit disparaître sous le traitement final.
Exemple ici: des lettres identifiant une variante de motorisation sur une porte de véhicule, utilisées comme détrompeur en assemblage, puis recouvertes par la peinture.
Traçabilité complète : le marquage laser doit rester lisible après traitement. Numéro de série, datamatrix imposé par une norme ou destiné au client final.
Un même laser couvre les deux cas sur la même pièce. Sur des portes de véhicule, les lettres EL/TH ont disparu après cataphorèse et peinture noire, le numéro de série est resté lisible. Un même laser est utilisé, seuls les paramètres de marquage changent.
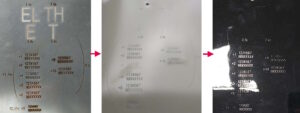
Des résultats de marquage laser validés après chaque traitement industriel
Les résultats qui suivent sont des exemples concrets d’applications en production. Des pièces réelles, marquées puis passées dans les process de fabrication de nos clients. Chaque traitement pose un problème différent au marquage. Chacun a sa réponse.
Marquage laser lisible après cataphorèse ou e-coat
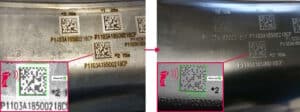
Sur acier comme sur aluminium, un datamatrix marqué avant cataphorèse reste lisible après application du revêtement.
Ici, une pièce de châssis de véhicule (Body in White) : un datamatrix et son texte marqués avant passage en bain KTL.
Après traitement, le code reste parfaitement lisible. Le temps de marquage est ici de 12s.
Marquage laser lisible après sablage ou grenaillage
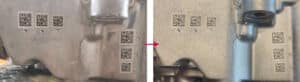
Le grenaillage déforme les cellules du code en surface. Pour que le datamatrix reste lisible après impact, les paramètres de marquage sont adaptés à la taille du média utilisé.
Sur ce cas, neuf marquages disposés à différentes positions sur un carter aluminium de boîte de vitesses ont permis de valider la répétabilité du process. Le temps de marquage d’un datamatrix se situe entre 6 et 10 secondes selon la taille du code, pour une profondeur d’environ 0,2 mm.
Marquage laser lisible après usinage ou rectification
Quand le traitement retire de la matière, le marquage doit être plus profond que l’épaisseur enlevée.
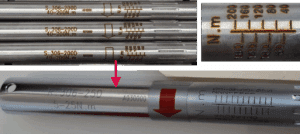
Cet exemple présente un marquage sur des éléments de clés dynamométrique. Une opération de rectification est réalisée sur le tube, affectant la surface marquée. La profondeur de marquage obtenue est de 0,2 mm, pour un temps de cycle de 38 secondes, rotation du tube incluse.
Marquage laser lisible après déformation à chaud (hot stamping)
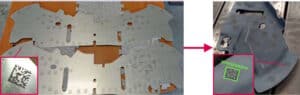
Le traitement thermique peut atténuer fortement tout contraste visuel du marquage. Cette opération est généralement réalisée sur aciers et fontes.
Ici, une pièce de tôlerie automobile subit ce traitement et atteint 950 °C après marquage. Avec des paramètres adaptés, le contraste subsiste et un système de relecture standard décode le datamatrix sans difficulté. Le temps de marquage est de 2 secondes pour un code de 12×12 mm.
Validation du marquage laser après traitement industriel par essai
Chaque combinaison matériau, géométrie et traitement aval produit un résultat spécifique. Aucun tableau de correspondance ne le prédit. La validation se fait sur vos pièces, dans votre process.
La démarche : définition du besoin (contenu, taille du code, temps de cycle, traitement aval), marquage d’échantillons représentatifs, passage dans votre flux de production réel, contrôle de lisibilité après traitement. La configuration de lecture (objectif, éclairage, angle) fait partie de l’optimisation.
À l’issue, un rapport de faisabilité avec résultats documentés et échantillons validés, avant tout engagement sur un équipement.